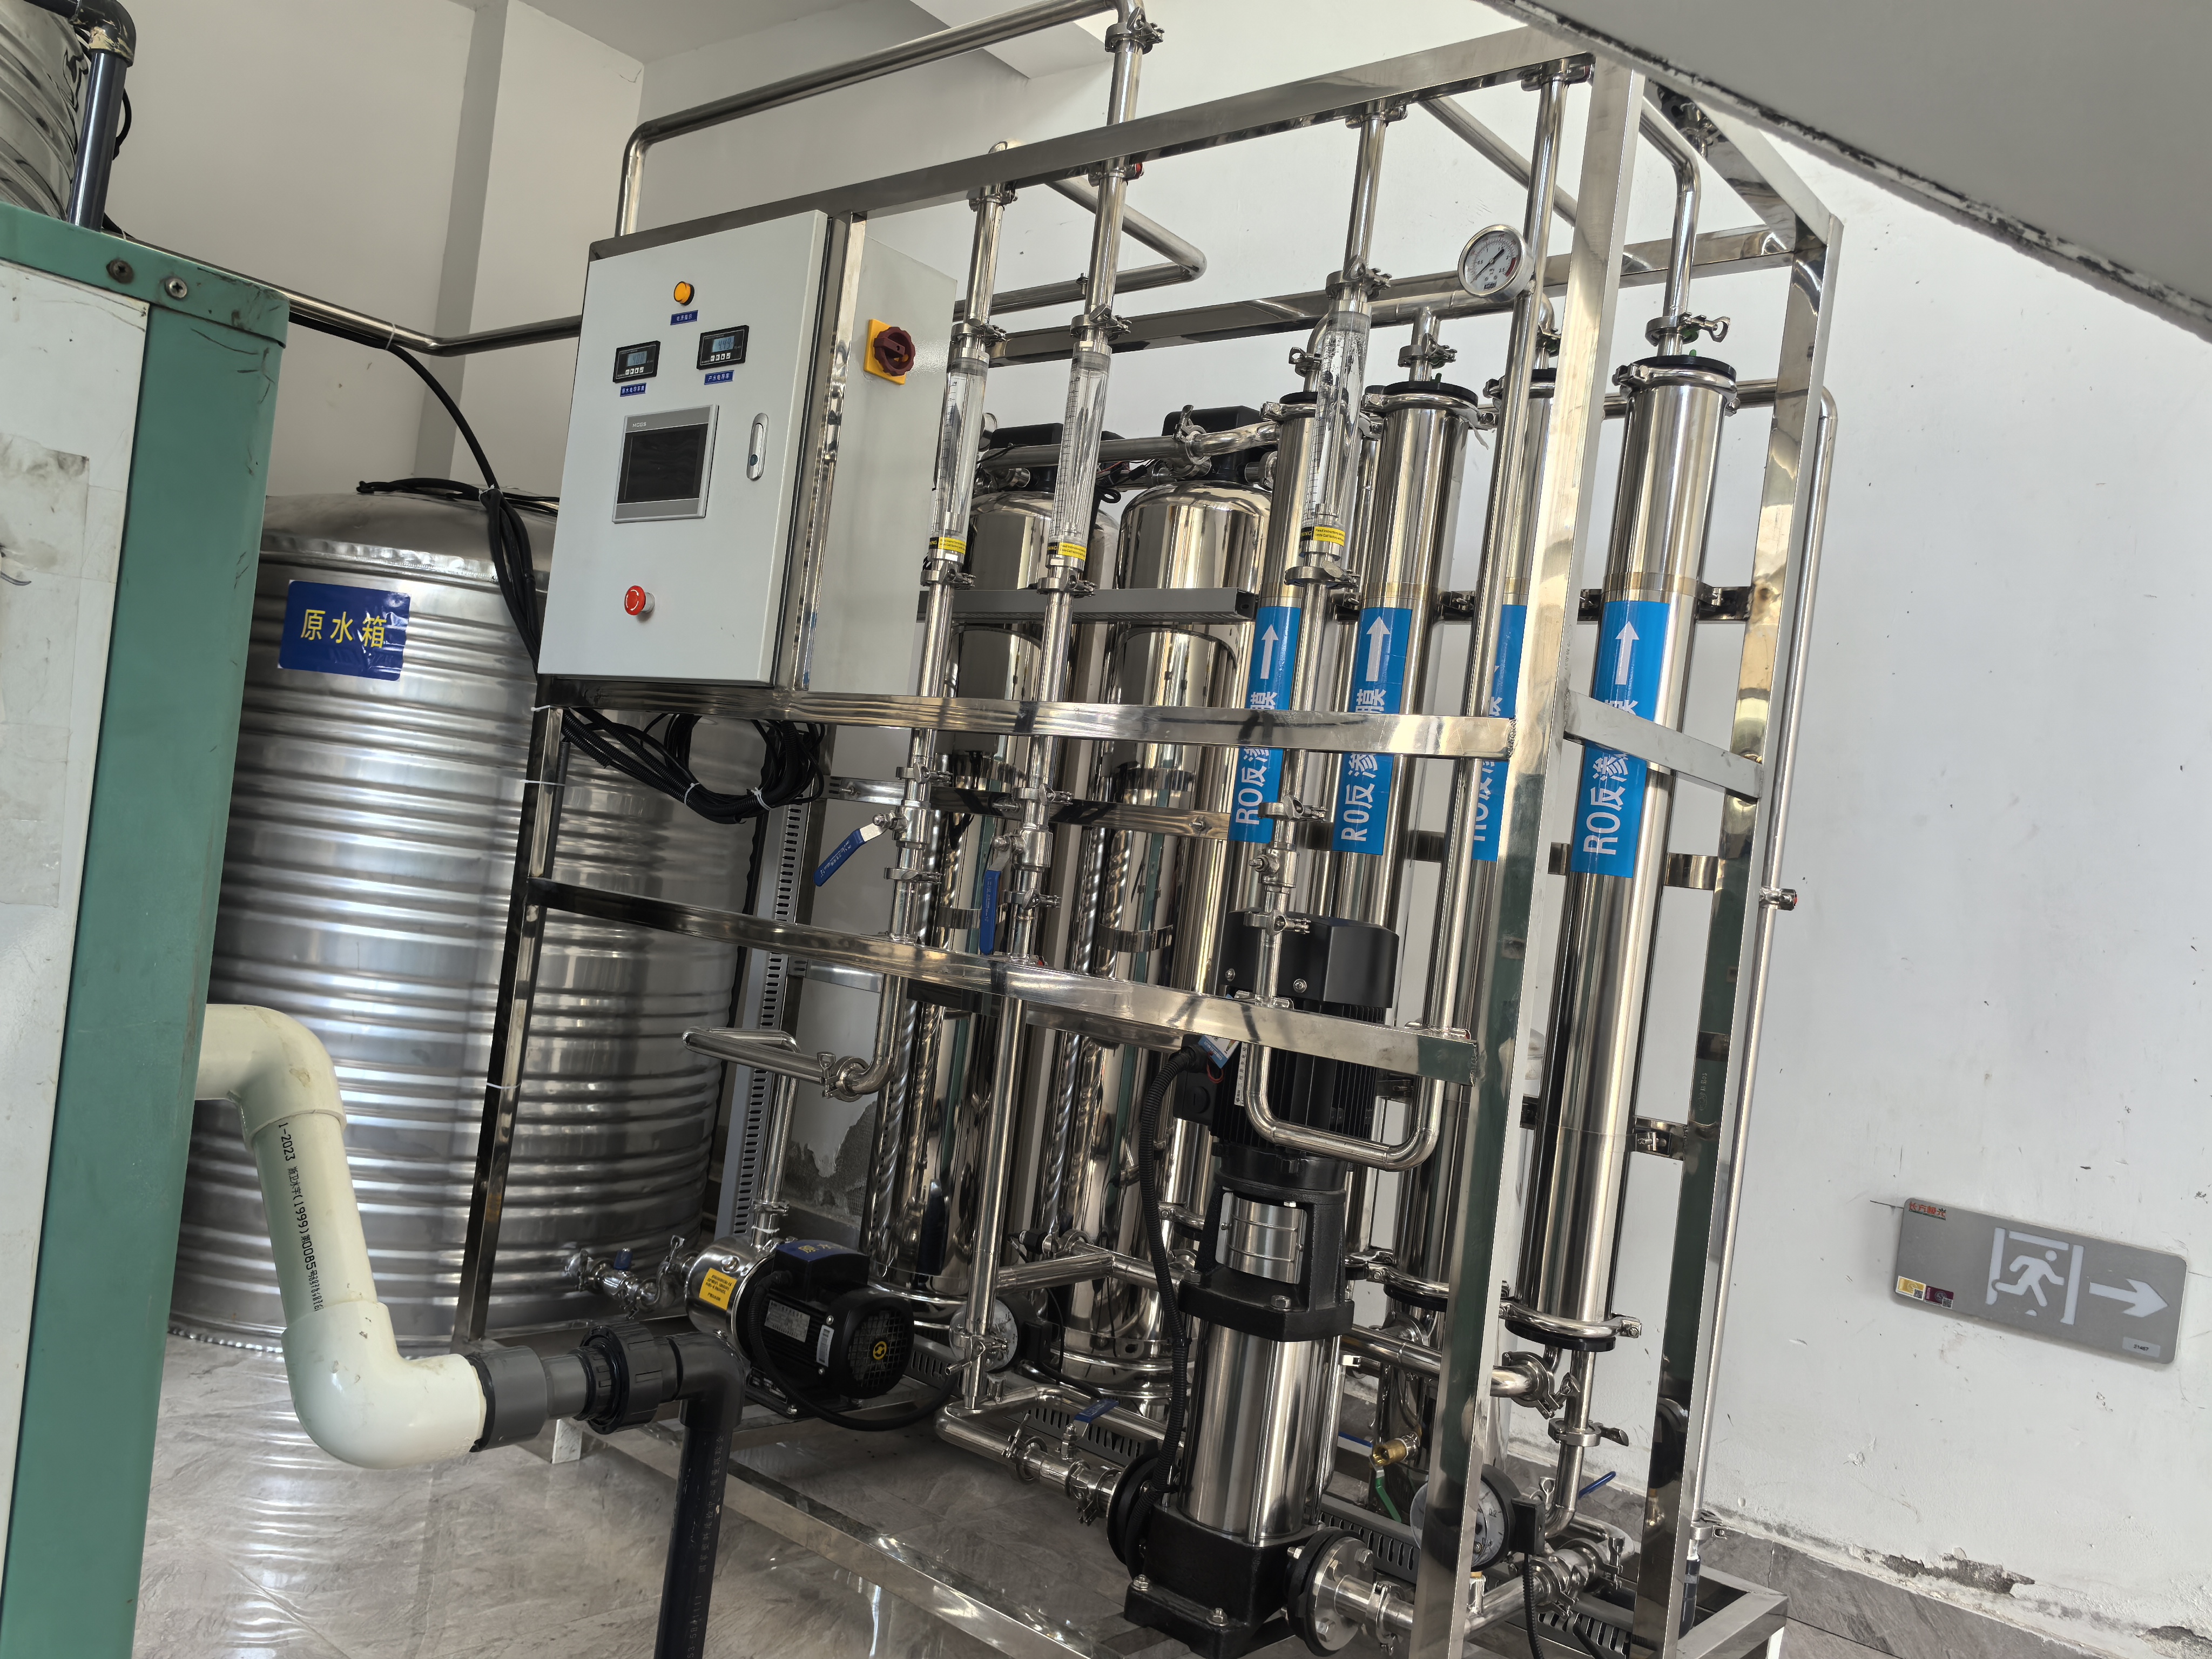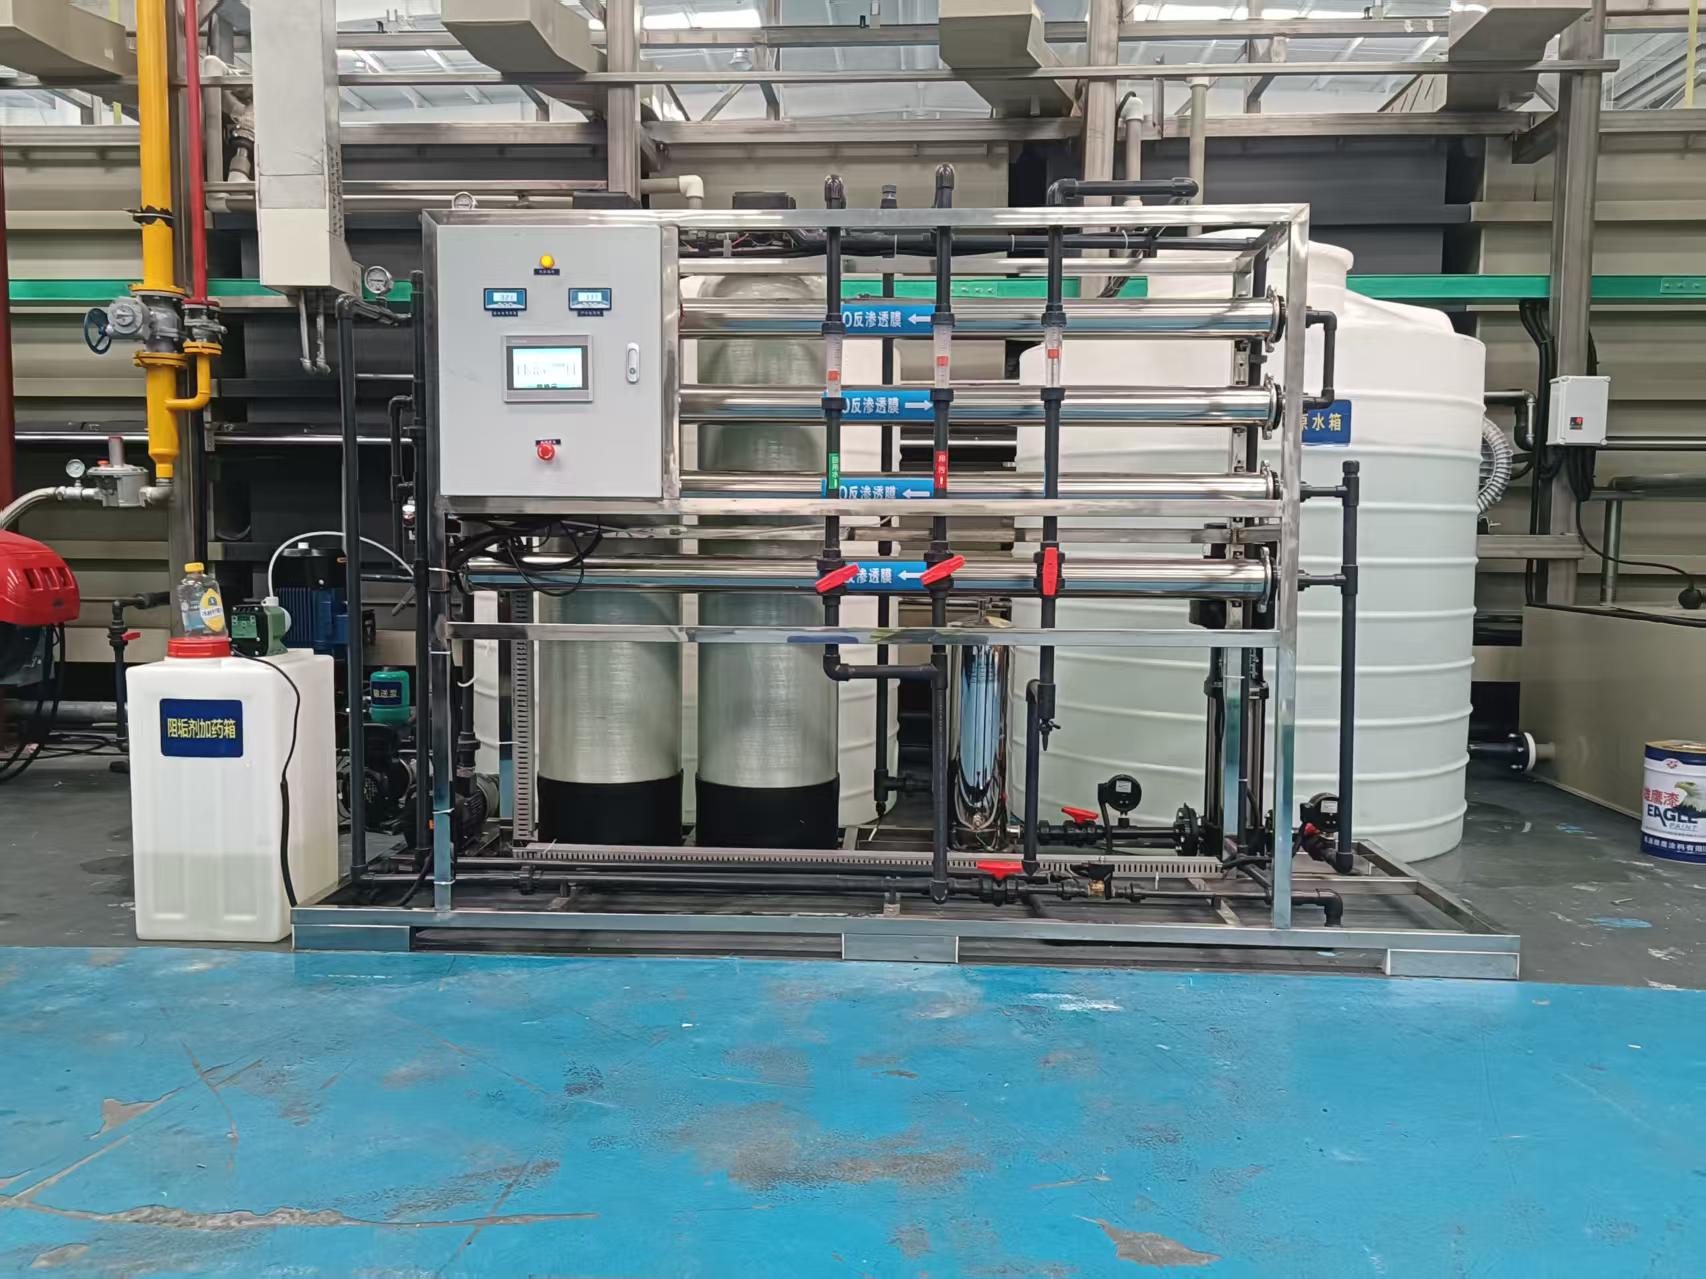
纯水设备脱盐率持续下降需按先排查仪表与工况、再定位硬件与膜污染的顺序处置,避免盲目洗膜换膜。
第一层级:排出非故障误判
· 校准在线仪表:用标准溶液核对电导率表,检查温度补偿功能,排出仪表漂移导致的“假脱盐率下降”。
· 数据标准化换算:江当前数据换算到25℃基准工况,区分真实脱盐率衰减与水温、进水含盐量波动带来的正常变化。
· 核对运行台账:确认近期回收率、进水TDS、药剂投加量是否有调整,避免把工况变化误判为设备故障。
第二层级:定位应加与密封泄漏
· 逐压力容器取样:分别监测每支膜壳的产水电导率,若仅个别膜壳异常,基本可锁定为该位置密封件故障。
· 探针法精准排产:用1/4英寸软管插入产水管逐段取样,电导率在膜元件连接处突升,直接判定为O型圈/浓水密封圈窜水。
· 处理方式:更换老化变形密封件,安装时涂抹专用食品级润滑剂,确保无扭曲、无异物,可快速消除浓水窜入产水的问题。
第三层级:膜元件污染针对性清洗
· 无机结垢:用pH2~3的低浓度柠檬酸循环清洗40分钟,溶解硬质垢层,清洗后脱盐率通常可回升5%~10%。
· 有机物/微生物菌膜污染:用0.1%氢氧化钠+0.5%EDTA配置清洗液,pH控制10~11,循环60分钟后静态浸泡2小时,彻底剥离生物粘泥。
· 硅垢/金属氧化物污染:采用低温碱洗工艺,水温≤30℃、pH12,搭配螯合剂溶解沉积垢层,眼睛高温清洗损伤膜片。
第四层级:运行参数与预处理优化
· 控制回收率:单级RO回收率稳定在50%~75%,避免浓差极化因子β超过1.2,减少盐类反向扩散。
· 稳定进水条件:将进水pH调至6.5~8.0的膜适配区间,水温维持在20~25℃,避免几吨工况破换膜分离层。
· 强化预处理:投加亚硫酸氢钠控制进水余氯<0.05ppm,软化器按需提升再生频率,SDI₁₅严格控制在<4.0,从源头减少膜污染诱因。
不可逆损伤判定与最终处置
· 出现以下任意一种情况,清洗无法恢复性能,必须更换膜元件:脱盐率降幅超15%、余氯氧化导致聚酰胺层降解、背压造成膜片复合层剥离、膜元件使用年限超3~5年。
· 轻度氧化损伤可试用专用膜修复剂在线封堵缺陷,延缓更换周期,但无法恢复至新膜初始脱盐率。